


PCB 电镀不溶性阳极(MMO 钛阳极)介绍
一、简单介绍
在 PCB 电镀铜工序中,不溶性阳极指通电时自身不溶解、只负责导电并催化析氧反应的阳极。工业主流是钛基贵金属氧化物涂层阳极,又称不溶性阳极或 MMO 阳极,结构为钛基体 + 铱系涂层。
它与传统"钛篮 + 磷铜球"可溶性阳极是两条完全不同的技术路线:
可溶性阳极反应:Cu → Cu²⁺ + 2e⁻,铜源来自阳极自身溶解
不溶性阳极反应:2H₂O → O₂↑ + 4H⁺ + 4e⁻,铜源由外部单独补充(氧化铜粉/溶铜槽/三价铁溶纯铜)
磷铜球是"消耗品兼铜源",钛阳极是"长效电极",铜离子管理从被动变为主动可控。
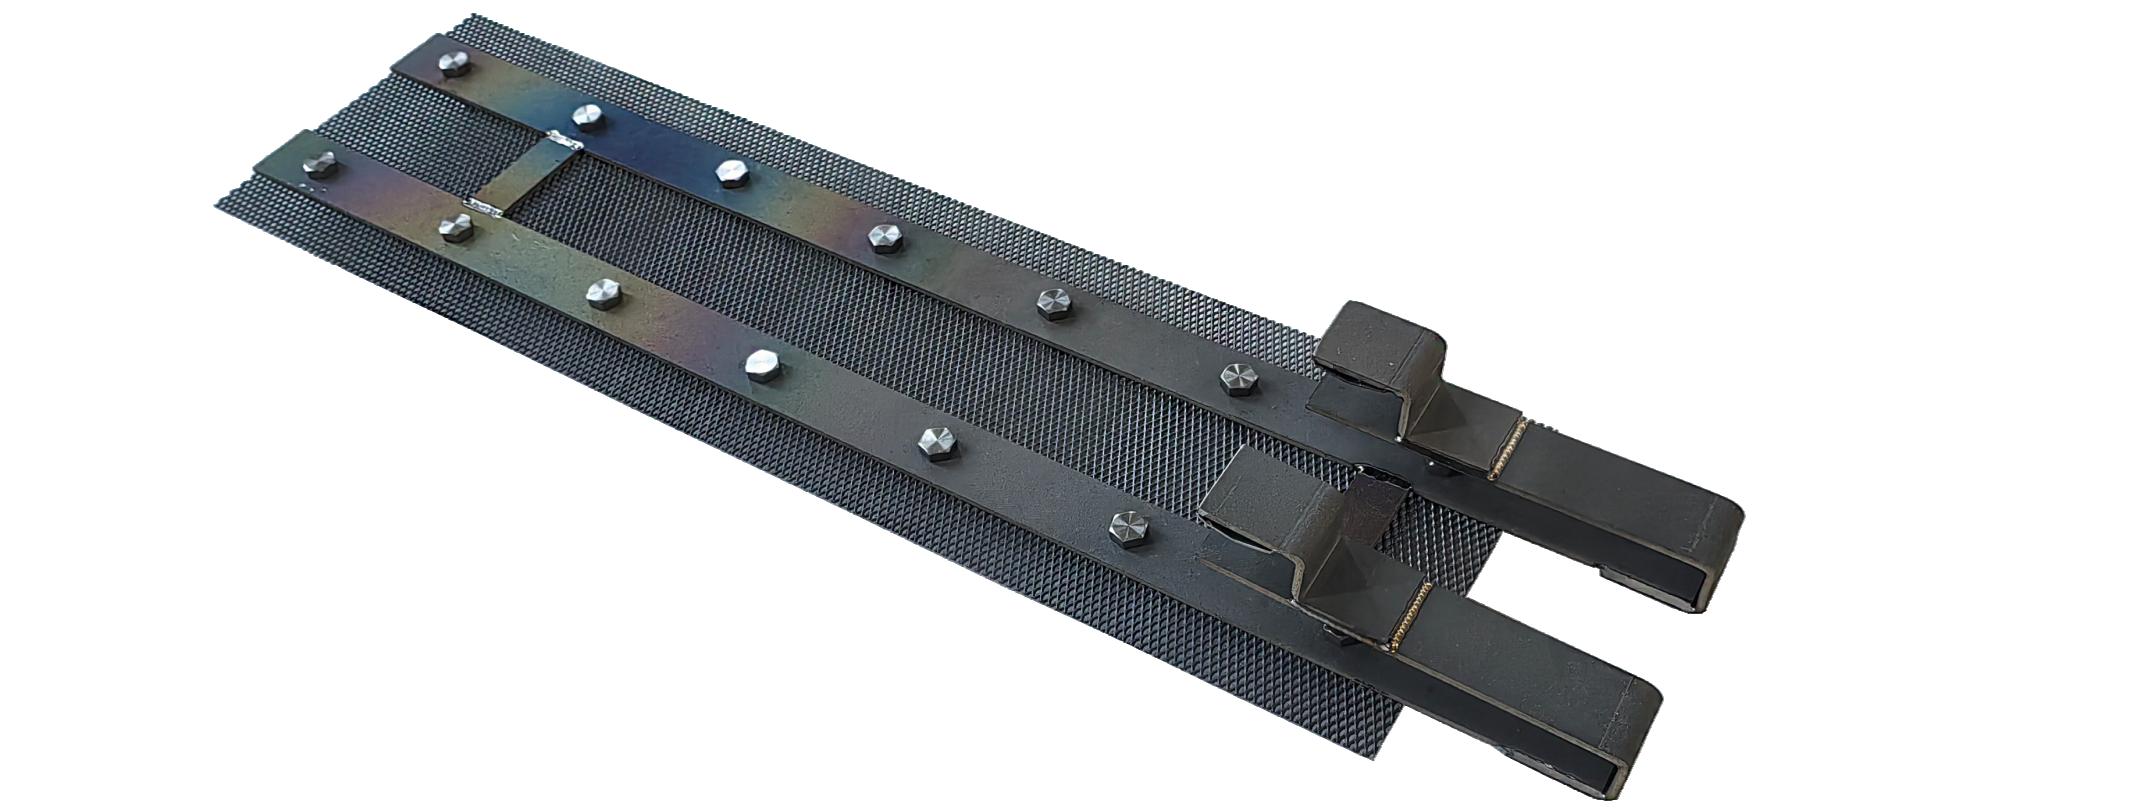
二、可溶性阳极和不溶性阳极的比较
对比维度 | 可溶性阳极(磷铜球) | 不溶性阳极(MMO 钛网) |
化学反应 | Cu → Cu²⁺ + 2e⁻(铜溶解) | 2H₂O → O₂↑ + 4H⁺ + 4e⁻(电解水) |
铜离子来源 | 磷铜球溶解 | 外部添加氧化铜粉 |
核心设备差异 | 需钛篮、铜球添加与清洗设备 | 需氧化铜粉添加系统、更高电压电源 |
维护关键 | 定期添加/清洗铜球、处理阳极泥 | 定期添加氧化铜粉,阳极本身免维护 |
工艺优势 | 技术成熟,铜源成本相对较低 | 镀层均匀性更佳(CoV < 6%),深镀能力更稳定,可适用更高电流密度(提升 15–25% 产能) |
主要挑战 | 维护工作量大,生产不连续,有阳极泥污染风险 | 初期投资高,氧化铜粉单耗成本高,对添加剂稳定性要求高 |
三、不溶性阳极的优势
1. 均匀性(决定性优势)
采用不溶性钛阳极,阳极外形尺寸全程保持恒定,电镀槽内阴阳极之间的极距不会随生产时长发生改变,槽体内电力线分布长期稳定可控。稳定的电场环境,正是 HDI 填孔、精细线路、高厚径比通孔、IC 载板生产,实现孔内铜厚与板面铜厚差值极小的核心前提。
反观传统磷铜球阳极,生产过程中铜球持续溶解消耗,阳极有效表面积不断缩小、位置也会发生变动,槽内电场分布相当于不断变化的"移动靶"。随着生产持续进行,板面不同位置、孔内与板面之间的电流分配持续偏移,铜层厚度一致性很难稳定控制,在高阶板件生产中极易出现铜厚超差,直接造成报废。
2. 适配脉冲电镀工艺
当前高阶 PCB 大量采用脉冲电镀工艺提升深镀能力,但磷铜球阳极在反向脉冲作用下表面极易生成钝化膜,溶解速率忽快忽慢,造成镀层不均、孔内填铜空洞等问题,工艺窗口窄,参数调试难度大。不溶性钛阳极不存在阳极钝化带来的溶解波动问题,可稳定适配脉冲电镀,在高厚径比微孔内部获得更均匀的铜沉积,深镀能力(TP 值)明显优于可溶性磷铜阳极,是高阶板脉冲电镀方案的优选阳极。
3. 洁净度优势
传统磷铜球电镀过程会持续产生阳极泥,微小颗粒悬浮在镀液中,容易附着在板面与孔壁,造成镀层夹杂、针孔、麻点等缺陷。尤其汽车电子 PCB、服务器主板等产品,对镀层可靠性、长期稳定性要求严苛,微小缺陷就会带来断路、信号异常风险。不溶性钛阳极本身不参与溶解反应,从根源杜绝阳极泥产生,镀液洁净度长期维持在高位,减少镀层杂质缺陷,保障高可靠性 PCB 产品品质,降低不良率与维护成本。
4. 产能与自动化
电流密度上限直接决定产线生产效率。磷铜球常规适用电流密度仅 1.0–2.5 ASD,当电流超过 4.2 ASD 时阳极极易发生钝化,无法提产;钛基不溶性阳极可稳定承受 2–8 ASD 甚至更高的电流密度,沉积效率更高。配合配套自动补铜系统,可 24 小时不间断连续生产,无需停机换球、补球,大幅减少产线停机时间,设备稼动率显著提升,在大批量高阶 PCB 生产场景下,直接带来产能释放和单位生产成本下降。
四、趋势
PCB 行业高端化、智能化、绿色化已不可逆,传统磷铜球工艺难以匹配算力板、IC 载板的严苛制程标准。"铜粉/纯铜溶铜 + DSA 不溶性阳极"正成为新建高端电镀产线的主流升级方向,逐步取代磷铜球,FPC 的 RTR 连续线甚至已出现全厂采用不溶性阳极的案例。
同时需注意其代价:添加剂(光剂)消耗比磷铜球体系高,这是钛阳极涂层最核心的技术难点——通过在涂层表面设计隔离层、控制析氧电位来抑制,也是各阳极厂商的核心竞争力所在。

